Reibungshitze bei Folien
Bei dicken Stapeln oder cellophanierten Bogen erzeugt die Bohrerrotation Reibungswärme. Um ein Verschmelzen der Folienkanten zu verhindern, arbeiten wir mit teflonbeschichteten Bohrern.
Weiterverarbeitung
Das Papierbohren ist das Verfahren, um runde Löcher schnell und maßhaltig in Drucksachen einzubringen. Anders als beim Stanzen, bei dem ein Werkzeug das Papier durchschlägt, arbeiten Bohrmaschinen mit rotierenden, innen hohlen Präzisionsbohrern.
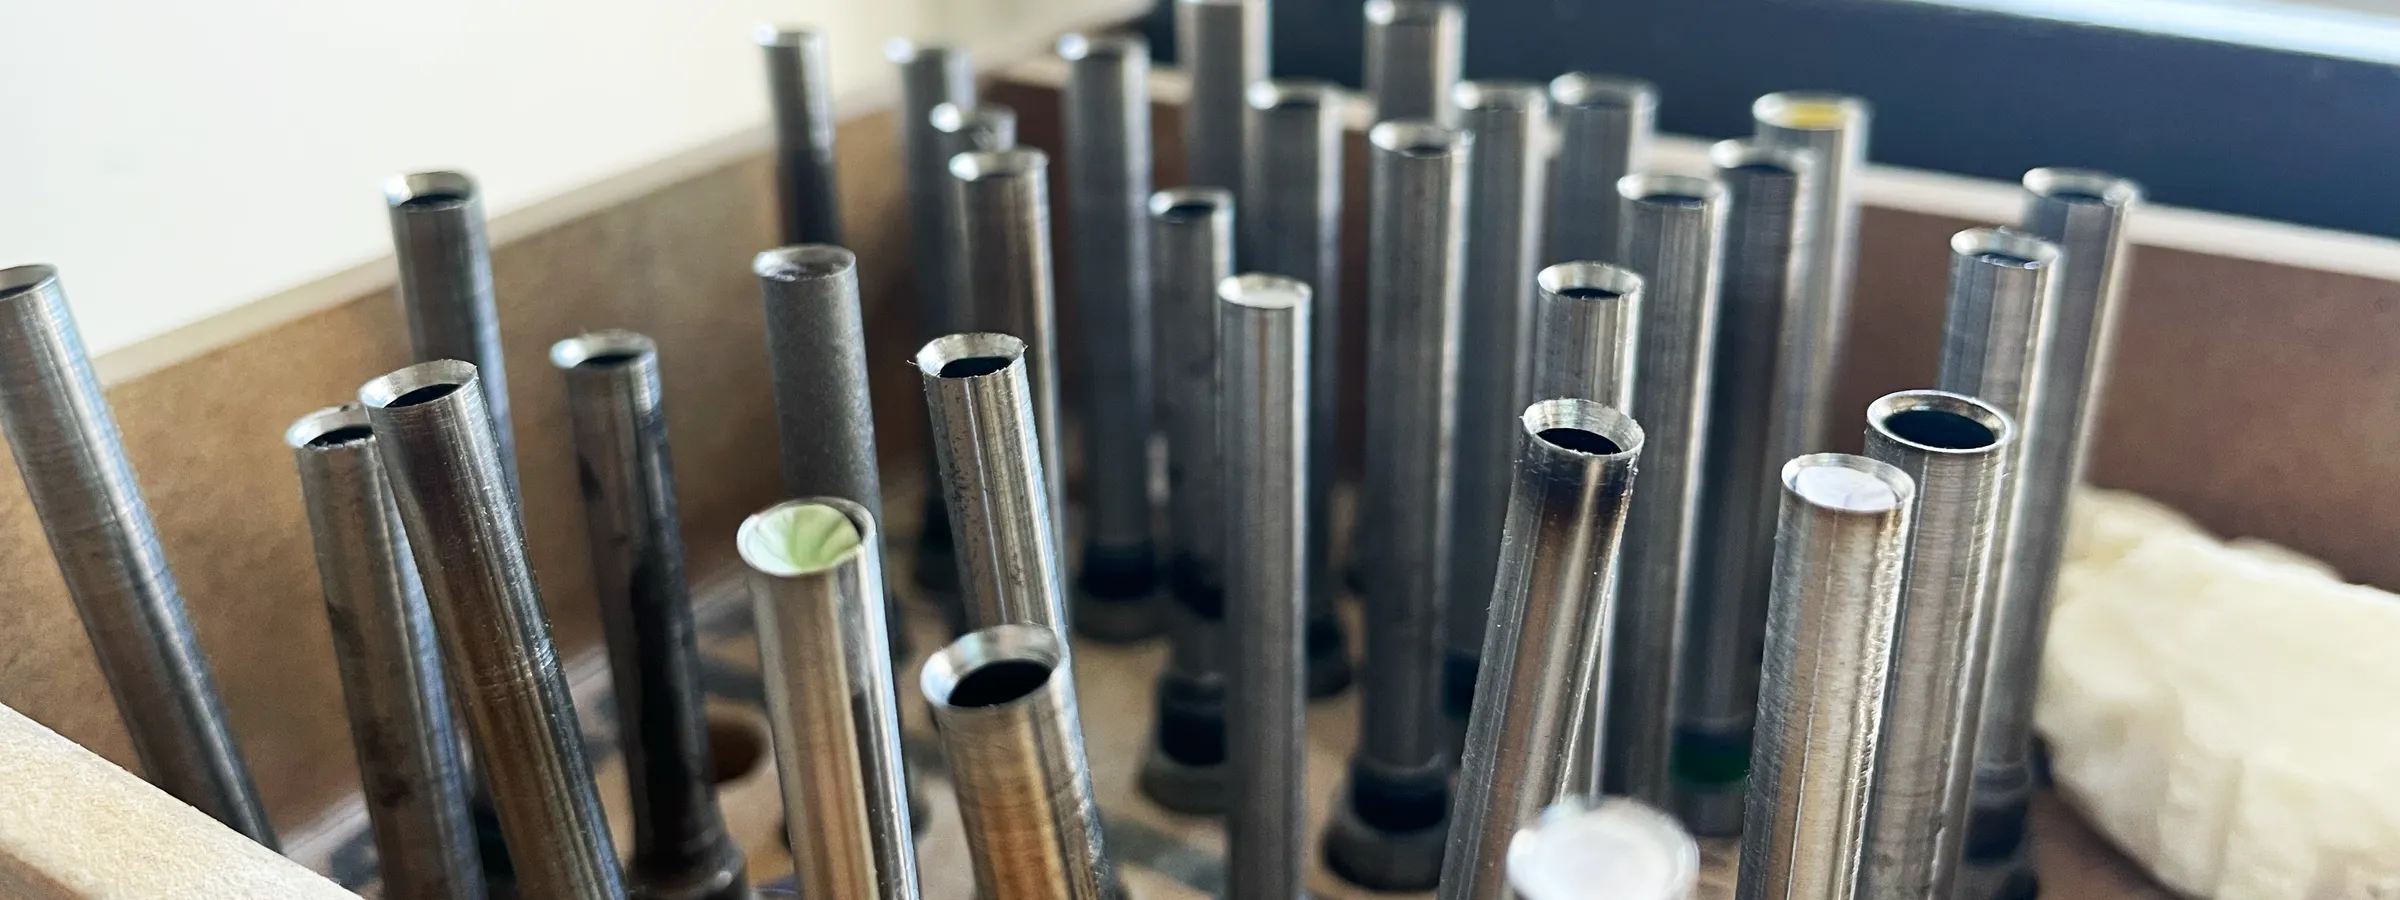
Der Hohlbohrer durchdringt den fixierten Papierstapel zügig. Die ausgestanzten Papierkerne steigen durch das Innere des Bohrers nach oben auf und werden abgesaugt. Dadurch wird das umliegende Material nicht zur Seite gequetscht: Der Stapel bleibt plan, und die Bohrlochwandung ist vom obersten bis zum untersten Bogen zylindrisch, glatt und gratfrei.
Aus der Weiterverarbeitung
Datenanlage
Das Bohrloch darf nicht zu nah an der Papierkante liegen. Der verbleibende Steg zwischen Lochrand und Außenkante muss mindestens 5 bis 8 mm breit sein, damit das Material unter Zugspannung nicht ausreißt.
Einbringen von Ein- oder Mehrfachlöchern für Kordeln, Fäden, Buchschrauben, Drahtbügel oder Standard-Ordnerlochungen.
Von Kleinauflagen ab 50 Stück bis zu Großserien. Deutlich günstiger als Konturstanzen, da universelle Standardbohrer genutzt werden und keine individuellen Werkzeugkosten anfallen.
Hangtags für Produkte und Mode, Kalender mit Nagelaufhängung, Loseblattsammlungen für Ringordner, Warenanhänger, Musterfächer mit Buchschrauben.
Unabhängig vom Druckverfahren einsetzbar – auf Digitaldruck ebenso wie auf Offsetdruck und unbedrucktem Feinstkarton.
Häufig genutzt bei hochwertigen Hangtags: Ein schwerer Naturkarton wird heißfoliengeprägt, auf Format geschnitten und abschließend mit einer zentrierten 4- oder 5-mm-Bohrung für Kordeln versehen.
In Kombination mit Buchschrauben aus Messing oder schwarzem Metall entsteht eine funktionale, wieder lösbare Fächerbindung für Material- und Farbmuster.
Bei dicken Stapeln oder cellophanierten Bogen erzeugt die Bohrerrotation Reibungswärme. Um ein Verschmelzen der Folienkanten zu verhindern, arbeiten wir mit teflonbeschichteten Bohrern.
Unter 3 mm Durchmesser lässt sich maschinell nicht prozesssicher bohren, da dünnere Hohlbohrer bei zähen Papieren verstopfen oder brechen.
Die mechanische Positionstoleranz beim Bohren liegt bei ca. ±0,5 mm.
Das Bohren ist die Standardlösung für einfache runde Löcher in rechteckigen Drucksachen: Es fallen keine Werkzeugkosten an, und das Einrichten geht schnell. Stanzen wird erst dann gewählt, wenn das Loch eine unregelmäßige Form hat (z. B. Oval, Eurolochung für Verkaufsdisplays) oder die Außenkontur des Produkts gleichzeitig in Freiform gestanzt wird.
Für die 2-fach-Lochung beträgt der genormte Abstand zwischen den Lochmitten 80 mm. Bei der 4-fach-Lochung liegt der Abstand bei 80-80-80 mm. Der Standardabstand von der Papieraußenkante bis zur Lochmitte beträgt 12 mm.
Ja. Hohlbohrer durchdringen selbst 1,0 bis 1,5 mm dicke Kartons oder Bogenstapel bis 50 mm Höhe sauber, sofern die Bohrer scharf geschliffen sind.
Der wichtigste Faktor ist ein ausreichender Abstand zur Außenkante (mind. 5 bis 8 mm Steg) und die Verwendung reißfester Kartons.
Konfiguriere dein Druckprodukt in wenigen Schritten.